زمانبندی سفارشها
تعیین ترتیب انجام عملیات با توجه به زمان پردازش، زمان آمادهسازی، وابستگی میان مراحل و موعد تحویل هر سفارش.
در محیط تولید، سفارشها برای ماشینآلات، نیروی انسانی، ابزار و زمان محدود رقابت میکنند. ترتیب انجام عملیات، زمان آمادهسازی، قابلیت هر ماشین و موعد تحویل میتوانند نتیجهٔ برنامه را تغییر دهند. بررسی همزمان این عوامل کمک میکند گزینهها بر اساس محدودیتهای واقعی و معیارهای مورد انتظار سنجیده شوند.
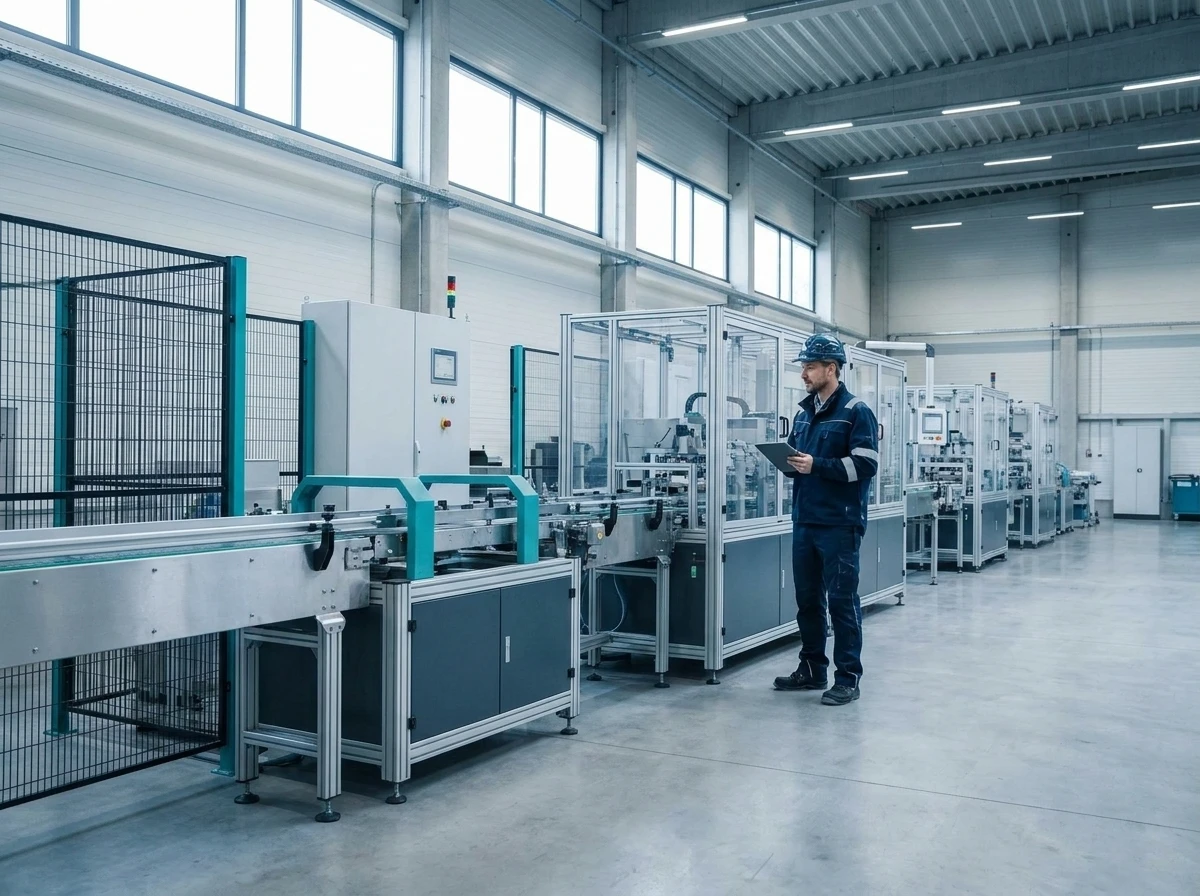
برنامهای که تنها بر اساس موعد تحویل یا اولویت یک سفارش تنظیم شود، ممکن است آمادهسازیهای مکرر، گلوگاه ماشینآلات یا بار کاری نامتوازن ایجاد کند. دامنهٔ بررسی به نوع فرایند، مسیرهای مجاز ساخت، دادههای تولید و قواعدی بستگی دارد که برنامه باید رعایت کند.
تعیین ترتیب انجام عملیات با توجه به زمان پردازش، زمان آمادهسازی، وابستگی میان مراحل و موعد تحویل هر سفارش.
توزیع کار میان خطوط، دستگاهها یا افراد دارای قابلیت و ظرفیت متفاوت؛ با رعایت مهارت، دسترسپذیری و محدودیتهای فنی.
سنجش گزینهها از نظر زمان تکمیل، تأخیر سفارشها، اضافهکاری، تغییر آمادهسازیها یا تعادل بار کاری منابع.
بررسی اثر سفارش فوری، کاهش موقت ظرفیت یا تغییر موعد تحویل و انتخاب برنامهای تازه با توجه به تعهدهای باقیمانده.
فرض کنید چند سفارش باید از چند مرحلهٔ تولید عبور کنند و بعضی مراحل فقط روی ماشینهای مشخصی قابل اجرا هستند. اولویتدادن به نزدیکترین موعد ممکن است موجب انتظار طولانی در یک ماشین یا افزایش آمادهسازی شود. بررسی همزمان ترتیب کارها، زمان پردازش و ظرفیت میتواند گزینههای متفاوتی برای مقایسه ایجاد کند.
زمان پردازش هر عملیات، ماشینهای مجاز، آمادهسازی، موعد تحویل و محدودیتهای ظرفیت یا نیروی انسانی.
ممکن است کاهش تأخیر، کوتاهکردن زمان تکمیل کل سفارشها یا کاهش اضافهکاری اولویت داشته باشد. این هدفها همیشه یکسان نیستند.
ترتیب پیشنهادی کارها، بار کاری منابع و اثر محدودیتهای تغییرکرده نمایش داده میشود تا تصمیمگیرنده بتواند گزینهها را ارزیابی کند.
این سناریو توضیحی است؛ اعداد عملکرد یا نتیجهٔ اجرای صنعتی را ادعا نمیکند.
خروجی باید با تصمیم روزمره و فرایند کاربران هماهنگ باشد؛ لزوماً به یک سامانهٔ بزرگ نیاز نیست.
برای بررسی اولیه، اطلاعاتی مانند مسیر ساخت، زمانهای پردازش و آمادهسازی، ماشینهای قابل استفاده، شیفتها و موعدهای تحویل مفیدند. ابتدا کیفیت و کفایت داده و محدودیتهای اجرایی روشن میشود؛ هیچ الگوی واحدی برای همهٔ کارخانهها مناسب نیست.
شرح کوتاهی از فرایند و تصمیم موردنظر برای شروع کافی است.